- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Screws za Kujichimba
2026-11-06
1. Kwa nini Parafujo ya Kujichimba yenyewe Ilibadilisha Ujenzi wa Metal
Kwa waezeshaji paa, wakandarasi wa kufunika, visakinishaji vya HVAC, na wafanyakazi wa kuweka paneli za miale ya jua, skrubu hii sasa ndiyo chaguo-msingi ya kurekebisha chuma cha kupima nyembamba. Na kwa sababu skrubu ya kujichimba kwa kawaida hutoboa chuma tupu au mabati nje, yake utendaji wa kupambana na kutu ni muhimu sawa na utendaji wake wa kuchimba visima - skrubu inayotoboa kwa uzuri lakini ikipata kutu katika misimu miwili itavuja, kuchafua na hatimaye kushindwa.
2. Jinsi Parafujo ya Kujichimba Hufanya Kazi
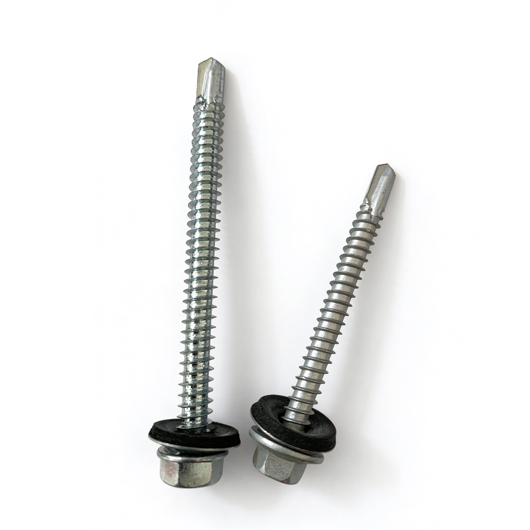
Screw ya kujichimba ni skrubu ya chuma ngumu ambayo ncha yake imesagwa na kuwa drill ndogo ya twist. Mlolongo wa kufanya kazi katika hatua ni:
1.Nafasi- screw imeketi kwenye karatasi ya juu chini ya shinikizo la mwanga na kasi.
2.Chimba- ncha iliyopigwa hupunguza shimo safi kupitia chuma; filimbi huinua ususi ili chips zisijaze nyuzi.
3.Uzi-umbo- wakati sehemu ya kuchimba inatoka kwenye chuma cha msingi, hatua ya kukata huacha na nyuzi zinahusika, kugonga kwenye substrate.
4.Bana- kichwa huchota paneli pamoja; washer inayoziba (ikiwa imefungwa) inabana ili kuunda muhuri usio na hali ya hewa, unaostahimili kutu.
Kanuni muhimu ya kubuni ni kulinganisha unene: kila saizi ya kuchimba visima ina uwezo wa kuchimba visima - hatua ya 2 kawaida hushughulikia karibu 0.6-2.5 mm ya jumla ya chuma, wakati Nambari 5 inaweza kuchimba hadi karibu 12.5 mm. Kuendesha skrubu kupita uwezo wake huchoma ncha, kufanya kazi-huimarisha chuma, na hutoa kiungo kilicholegea, kinachoweza kutu.
| Sehemu ya kuchimba | Jumla ya uwezo wa kuchimba visima (chuma) | Utumizi wa kawaida | Kipenyo cha screw |
| Nambari 1 | hadi ~ 0.6 mm | Karatasi nyepesi kwa karatasi | 3.5–4.2 mm (#8–#10) |
| Nambari 2 | 0.6-2.5 mm | Paa, kufunika, purlins | 4.2–5.5 mm (#8–#12) |
| Nambari ya 3 | 1.7-4.5 mm | Muundo wa muundo wa chuma | 4.8–6.3 mm (#12–#14) |
| Nambari 4 | 3.0-6.5 mm | Muundo wa geji nzito | 5.5–6.3 mm (#12–#14) |
| Nambari 5 | 6.0-12.5 mm | Sahani nene ya chuma | 6.3 mm (#14) |
3. Tatizo la Kutu - na Jinsi Mipako ya Parafujo Inapambana na Kutu
Screw ya kujichimba ni kifunga kimoja kisicho na kutu kwenye bahasha ya jengo. Inakaa kwenye makutano ya karatasi mbili au zaidi za mabati, huvumilia kwa miaka mingi ya UV, mvua, na baiskeli ya joto, na kichwa chake mara nyingi hujivunia mfumo wa mipako. Mara tu kutu ya uso inaonekana kwenye kichwa, doa hukimbia chini ya paneli, washer wa kuziba hupoteza ukandamizaji, na kiungo huanza kulia.
lElectroplating ya zinki (nyeupe / njano / bluu iliyopitishwa). Msingi wa kiuchumi. Upitaji wa upenyo wa uwazi au wa manjano hupunguza kutu nyeupe, na 5-8 µm za zinki hutoa takriban masaa 200-400 kwa kutu nyeupe katika jaribio la kunyunyizia chumvi lisilo na upande (ISO 9227 / ASTM B117). Inafaa kwa mambo ya ndani na nje iliyohifadhiwa.
lMabati ya mitambo. Poda ya zinki huchochewa kwa ubaridi kwenye uso wa skrubu, na hivyo kutengeneza mipako mnene zaidi, iliyosambazwa sawasawa (hadi 40-55 µm) bila uwekaji wa hidrojeni - faida muhimu ya kuzuia kutu juu ya upakoji wa elektroni kwa skrubu ngumu.
4. Hitimisho
Screw ya kujichimba hukandamiza kuchimba visima, kunyoosha na kufunga kwa mwendo mmoja, na kwa kufanya hivyo imekuwa dhamana ya kimuundo na isiyo na maji ambayo inashikilia bahasha za kisasa za chuma pamoja. Lakini thamani yake halisi ya uhandisi iko katika kuoanisha kwa sifa mbili: sehemu ya kuchimba visima ngumu, yenye ukubwa unaofaa ambayo hutengeneza shimo safi, na mfumo wa utendakazi wa juu wa kuzuia kutu ambao hufanya skrubu lisiwe na kutu kwa maisha yote ya jengo. Chagua skrubu kwa uwezo wa kuchimba visima, na uchague kipako kwa data ya dawa ya chumvi - na skrubu hafifu itashinda kidirisha kinachoshikilia.