- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Önfúró csavarok
2026-11-06
1. Miért változtatta meg a fémszerkezetet az önfúró csavar?
Tetőfedők, burkolók, HVAC-szerelők és napelem szerelők számára ez a csavar most az alapértelmezett választás a vékony acél rögzítéséhez. És mivel az önfúró csavar általában kültéren átszúrja a csupasz vagy horganyzott acélt, annak a korróziógátló teljesítmény ugyanolyan fontos, mint a fúrási teljesítménye — a gyönyörűen fúró, de két évszak alatt rozsdásodó csavar szivárog, foltos lesz, és végül meghibásodik.
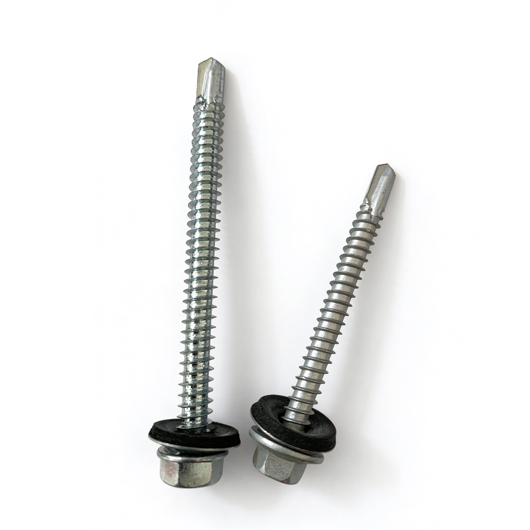
2. Hogyan működik az önfúró csavar?
Az önfúró csavar egy edzett acélcsavar, amelynek hegye egy miniatűr spirálfúróvá van köszörülve. A munkafolyamat a ponton a következő:
1.Pozíció— a csavart enyhe nyomással és sebességgel a felső lapra helyezzük.
2.Fúró— a hornyolt hegy tiszta lyukat vág az acélon; a fuvolák kiemelik a forgácsot, hogy a forgács soha ne akadjon el a szálak között.
3.Férna-forma— amint a fúróhegy kilép az alapacélból, a vágás leáll, és a menetek belekapaszkodnak az aljzatba.
4. Szorító— a fej összehúzza a paneleket; a tömítő alátét (ha van) összenyomódik és időjárásálló, rozsdaálló tömítést képez.
A kritikus tervezési szabály az vastagság illesztés: minden fúrócsúcsméretnek van fúrási kapacitása – a 2-es fúróhegy általában körülbelül 0,6–2,5 mm teljes acélt képes kezelni, míg az 5-ös pont körülbelül 12,5 mm-t tud fúrni. Egy csavar kapacitását meghaladó meghajtása megégeti a hegyet, megkeményíti az acélt, és laza, korrózióra hajlamos illesztést eredményez.
| Fúrópont | Teljes fúrási kapacitás (acél) | Tipikus alkalmazás | Csavar átmérő tartomány |
| 1. sz | ~0,6 mm-ig | Világos lapról lapra | 3,5–4,2 mm (#8–10) |
| 2. sz | 0,6-2,5 mm | Tetőfedés, burkolat, szelemen | 4,2–5,5 mm (#8–12) |
| 3. sz | 1,7-4,5 mm | Szerkezeti acél váz | 4,8–6,3 mm (12–14) |
| 4. sz | 3,0-6,5 mm | Nehéz nyomtávú keretezés | 5,5–6,3 mm (12–14) |
| 5. sz | 6,0-12,5 mm | Vastag acéllemez | 6,3 mm (#14) |
3. A korróziós probléma – és hogyan küzdenek a csavarbevonatok a rozsda ellen
Az önfúró csavar a legkorróziónak leginkább kitett rögzítőelem az épület burkolatán. Két vagy több horganyzott lemez találkozásánál ül, évekig bírja az UV-, eső- és hőciklusokat, feje pedig gyakran büszke a bevonatrendszerre. Amint megjelenik a felületi rozsda a fejnél, a folt lefolyik a panelen, a tömítő alátét elveszti a nyomást, és a hézag könnyezni kezd.
lCink galvanizálás (fehér / sárga / kék passzivált). A gazdasági alapállás. A tiszta vagy sárga háromértékű passziválás lelassítja a fehérrozsdát, és 5–8 µm cink nagyjából 200–400 órát ad a fehérrozsda kialakulásának semleges sópermet tesztben (ISO 9227 / ASTM B117). Alkalmas belső és védett kültéri használatra.
lMechanikus horganyzás. A cinkport hidegen hegesztik a csavarfelületre, így vastagabb, egyenletes eloszlású bevonatot képeznek (akár 40-55 µm-ig), hidrogénridegedés nélkül – ez fontos korróziógátló előny az edzett csavarok galvanizálásával szemben.
4. Következtetés
Az önfúró csavar egyetlen mozdulattal összenyomja a fúrást, a menetvágást és a rögzítést, és ezáltal a modern acélburkolatokat összetartó szerkezeti és vízzáró kötéssé vált. Igazi mérnöki értéke azonban két tulajdonság párosításában rejlik: egy edzett, megfelelő méretű fúróhegyben, amely tiszta lyukat készít, és egy nagy teljesítményű korróziógátló bevonatrendszerben, amely a csavart az épület élettartama alatt rozsdamentesen tartja. Válassza ki a csavart a fúrási kapacitás alapján, és válassza ki a bevonatot a sóspray-adatok alapján – és a szerény csavar túl fogja bírni a lenyomott panelt.