- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
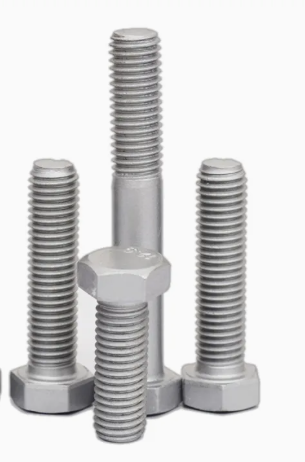
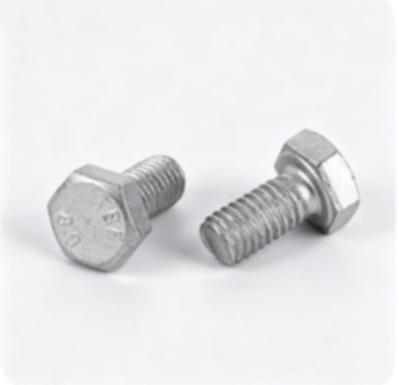
ダクロメット六角ボルト - 高性能耐食性ファスナーの総合紹介
2026-09-15
1. はじめに
現代の産業用途では、ファスナーは高い機械的強度と優れた耐食性を兼ね備える必要があります。電気亜鉛メッキや溶融亜鉛メッキなどの従来の処理には、水素脆化のリスク、限られた耐熱性、適度な腐食保護などの制限があります。ダクロメット六角ボルト (六角ボルトまたは六角頭ボルトとも呼ばれます) は、薄くても非常に効果的な保護コーティングでこれらの欠点に対処します。
ダクロメットは、1970 年代に開発された水ベースの非電解亜鉛アルミニウムフレークコーティングです。六角ボルトに適用すると、緻密な多層バリアを形成し、信頼性の高い組み立てに不可欠な正確な寸法公差を維持しながら、過酷な環境でも優れた性能を発揮します。この記事では、コーティング技術、主な利点、製造プロセス、用途、従来の仕上げとの比較について説明します。
2.ダクロメットコーティングとは何ですか?
ダクロメットは、超微細亜鉛フレーク、アルミニウム粉末、クロムベース (またはクロムフリー) バインダーで構成される無機コーティング システムです。水ベースの分散液として塗布され、約 300°C で硬化すると、重なり合った金属フレークを結合して緻密な保護膜を形成する非晶質バインダーが形成されます。一般的なコーティングの厚さはわずか 4 ~ 8 μm で、溶融亜鉛めっき (50 ~ 80 μm) よりもはるかに薄いですが、優れた腐食保護を提供します。仕上げ面は均一なシルバーグレーのメタリックな外観になります。
コア構成: 犠牲保護のための亜鉛フレーク (60 ~ 80%)、バリア特性の向上のためのアルミニウム粉末 (5 ~ 15%)、表面を不動態化する無機バインダー、およびキャリア媒体としての脱イオン水。
3. ダクロメット六角ボルトの主な利点
3.1 優れた耐食性
4 ~ 8 μm のダクロメット コーティングは通常、1,000 ~ 1,200 時間以上の中性塩水噴霧試験 (ASTM B117) に赤錆を発生せずに耐えます。これは電気亜鉛めっき (100 ~ 300 時間) の約 7 ~ 10 倍の性能です。高性能グレードでは 2,000 時間を超える場合があります。多層フレーク構造は物理的バリアと犠牲陽極の両方として機能し、海岸、工業、および道路の塩分環境で長期的な保護を提供します。
3.2 水素脆化の防止
従来の電気めっきには酸洗と電気分解が含まれており、これにより高張力鋼に水素が導入され、遅れ脆性破壊が発生する可能性があり、特にグレード 10.9 および 12.9 のボルトでは重大です。ダクロメットプロセスでは機械的洗浄と非電解処理のみを使用し、水素脆化のリスクを完全に排除します。このため、安全性が重要な高張力六角ボルトに適したコーティングとなっています。
3.3 優れた耐熱性
ダクロメット コーティングは、最大 300°C の連続温度でも安定性と保護性を維持します。従来の亜鉛コーティングは 70 ~ 100 °C を超えると劣化し始め、200 ~ 300 °C で剥がれる可能性があります。この熱安定性により、ダクロメット六角ボルトはエンジン コンパートメント、排気システム、および工業用高温環境に最適です。
3.4 寸法安定性とねじ山の互換性
極薄の絶縁保護コーティングは、ねじの寸法やピッチ直径を大きく変えることはありません。ナットは、溶融亜鉛めっき後に必要となる大きなタップ加工を必要とせずにスムーズに組み立てられます。このコーティングは、電気めっきでは確実に保護できない深い穴、凹み、内部表面にも浸透します。さらに、フィルムは基材にしっかりと接着し、その後の有機コーティングや塗料を優れた接着力で受け入れます。
4. 製造・塗装工程
六角ボルトは通常、中炭素鋼または合金鋼から冷間圧造または熱間鍛造によって製造され、その後、ねじ転造および熱処理を行って、必要な特性クラス (通常は 8.8、10.9、または 12.9) を達成します。徹底的に洗浄した後、ダクロメット コーティングを次のように塗布します。
1.表面処理: アルカリ脱脂および機械研磨洗浄(酸洗いは不可)。
2.コーティングの適用: バルクファスナーの場合はディップスピン浸漬、または大型部品の場合はスプレー。余分なコーティングは遠心分離によって除去されます。
3.硬化: 約 300 ~ 320°C で 15 ~ 30 分間ベーキングして、保護フレーク構造を形成します。
4.オプションのトップコート: 耐食性を高め、摩擦係数を制御するために、シーラーまたは潤滑剤を塗布することもできます。
5. 代表的な用途
ダクロメット六角ボルトは、腐食性または高温条件下での長期信頼性が重要な場合に広く指定されています。
自動車: 道路塩にさらされたシャーシ、サスペンション、ブレーキ システム、エンジン コンパートメントのハードウェア、およびアンダーボディ部品。
風力エネルギーと送電: 洋上および沿岸の風力タービンのタワーボルトと構造ファスナー。
海洋および海洋: 継続的な塩水噴霧にさらされるデッキハードウェアとプラットフォーム構造。
建設とインフラ: 鉄骨接合部、橋梁部材、屋外構造接合部。
鉄道、重機、航空宇宙、防衛: 振動、天候、機械的ストレスを受けやすい高強度の締結ポイント。
6. 従来コーティングとの比較
主な性能の違いは、なぜダクロメットが高性能六角ボルトとして好まれるのかを明らかにしています。
コーティングの厚さ: ダクロメット 4 ~ 8 μm | 電気亜鉛メッキ 5 ~ 15 μm | 溶融亜鉛めっき 50~80μm
耐塩水噴霧性(赤錆なし): ダクロメット ≥1,200 時間 | 電気亜鉛めっき 100 ~ 300 時間 | 溶融ディップ 500 ~ 800 時間
水素脆化のリスク: ダクロメット – なし | 電気亜鉛めっき - 高 | ホットディップ – 中
高温耐性: ダクロメット 300°C まで | 電気亜鉛メッキ ≤100°C | 溶融温度 ≤200°C
ねじの適合: ダクロメットは正確な公差を維持します。溶融亜鉛めっきでは、ねじ山補正が必要になることがよくあります。
7. 規格、グレード、仕様
ダクロメット六角ボルトは、ISO 4014/4017、DIN 931/933、ANSI/ASME B18.2.1、GB/T 5782/5783 などの国際規格に従って製造されています。一般的なプロパティ クラスは、4.8、8.8、10.9、および 12.9 (メートル法)、またはグレード 5 およびグレード 8 (インチ) です。材質には炭素鋼や 35CrMo、40Cr、42CrMo などの合金鋼が含まれます。一般的なサイズ範囲は、全ねじまたは部分ねじ構成で M5 ~ M36 (特殊な用途にはさらに大きなサイズも利用可能) です。多くの自動車 OEM は、高強度ファスナーの承認済み仕上げとして、ダクロメットまたは同等の亜鉛フレーク コーティングをリストしています。
8. 環境への配慮
従来のダクロメット配合物にはバインダーに六価クロムが含まれています。硬化したコーティングは安定しており、このプロセスで発生する廃水は電気めっきよりもはるかに少ないですが、環境規制により、Geomet® やその他の最新の亜鉛フレーク システムなどのクロムフリーの代替品の開発が推進されています。これらはダクロメットの核となる性能上の利点を維持しながら、より厳格な RoHS および REACH 要件を満たします。
全体として、ダクロメットプロセスは、酸浴、シアン化物溶液、大規模な廃水処理を必要としないため、従来の電気亜鉛めっきよりも環境に優しいと考えられています。水ベースの化学反応により、揮発性有機化合物 (VOC) の排出も低くなります。
9. 結論
ダクロメット六角ボルトは、機械的信頼性と長期的な腐食保護の両方が要求される用途に高性能ソリューションを提供します。極薄でありながら非常に効果的なコーティング、水素脆化の完全なフリー、優れた耐熱性、正確な寸法制御の組み合わせにより、自動車、エネルギー、船舶、および構造工学分野の高強度ファスナーにとって特に価値があります。
環境規制が進化するにつれて、独自のダクロメット技術から派生したクロムフリーの亜鉛フレークコーティングは、準拠するオプションの範囲を拡大し続けています。古典的なダクロメットとして指定されているか、最新の同等品として指定されているかにかかわらず、これらのコーティングされた六角ボルトは実証済みの耐久性を提供し、腐食性および高温の環境において耐用年数を大幅に延長し、メンテナンスコストを削減します。破損が許されない重要な接合部では、ダクロメット六角ボルトは現在でも最も信頼性が高く、技術的に高度な締結ソリューションの 1 つです。