- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
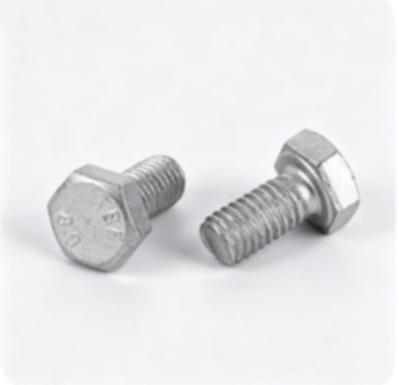
Dacromet šesterokutni vijci - sveobuhvatan uvod u pričvršćivače visokih performansi otpornih na koroziju
2026-09-15
1. Uvod
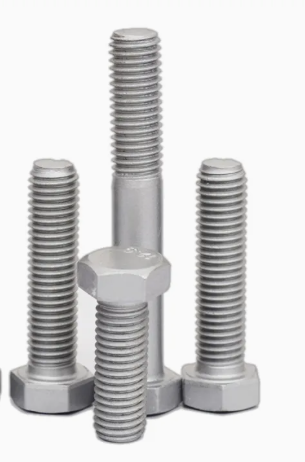
U modernim industrijskim aplikacijama, spojni elementi moraju kombinovati visoku mehaničku čvrstoću sa izuzetnom otpornošću na koroziju. Tradicionalni tretmani kao što su elektro-galvanizacija i vruće pocinčavanje imaju ograničenja uključujući rizik od vodonične krtosti, ograničenu otpornost na toplinu i skromnu zaštitu od korozije. Dacromet šestougaoni vijci (koji se nazivaju i šesterokutni vijci ili vijci sa šestougaonom glavom) rješavaju ove nedostatke tankim, ali vrlo efikasnim zaštitnim premazom.
Dacromet je premaz na bazi vode, neelektrolitski cink-aluminij u ljuspicama razvijen 1970-ih godina. Primijenjen na šesterokutne vijke, formira gustu višeslojnu barijeru koja pruža izvanredne performanse u teškim okruženjima uz očuvanje preciznih dimenzija dimenzija koje su neophodne za pouzdano sklapanje. Ovaj članak pokriva tehnologiju premaza, ključne prednosti, proizvodni proces, primjenu i usporedbu s konvencionalnim završnim obradama.
2. Šta je Dacromet Coating?
Dacromet je neorganski sistem premaza koji se sastoji od ultra finih ljuspica cinka, aluminijumskog praha i veziva na bazi hroma (ili bez hroma). Primijenjen kao disperzija na bazi vode i stvrdnut na približno 300°C, formira amorfno vezivo koje spaja metalne ljuspice koje se preklapaju u kompaktni zaštitni film. Tipična debljina premaza je samo 4–8 μm – daleko tanja od vrućeg pocinčavanja (50–80 μm) – a ipak pruža vrhunsku zaštitu od korozije. Završena površina ima ujednačen srebrno-sivi metalik izgled.
Osnovni sastav: cink pahuljice (60-80%) za žrtvu zaštitu, aluminijumski prah (5-15%) za poboljšana svojstva barijere, neorgansko vezivo koje pasivira površinu i dejonizovana voda kao noseći medij.
3. Ključne prednosti Dacromet šesterokutnih vijaka
3.1 Izuzetna otpornost na koroziju
Dacromet premaz od 4–8 μm obično izdrži više od 1.000–1.200 sati ispitivanja neutralnim slanim sprejom (ASTM B117) bez crvene rđe – otprilike 7 do 10 puta više od učinka elektrogalvanizacije (100–300 sati). Ocjene visokih performansi mogu premašiti 2.000 sati. Višeslojna struktura pahuljica djeluje i kao fizička barijera i kao žrtvena anoda, pružajući dugoročnu zaštitu u obalnom, industrijskom i cestovnom okruženju.
3.2 Sloboda od vodonične krtosti
Tradicionalna galvanizacija uključuje kiselinsko kiseljenje i elektrolizu, koja može uvesti vodonik u čelik visoke čvrstoće i uzrokovati odgođeni lomljivi lom – posebno kritično za vijke razreda 10.9 i 12.9. Dacromet proces koristi samo mehaničko čišćenje i neelektrolitsku primjenu, potpuno eliminirajući rizik od vodonične krtosti. To ga čini poželjnim premazom za sigurnosno kritične šesterokutne vijke visoke čvrstoće.
3.3 Izuzetna otpornost na toplotu
Dacromet premazi ostaju stabilni i zaštitni na kontinuiranim temperaturama do 300°C. Konvencionalni premazi cinka počinju da se razgrađuju iznad 70-100°C i mogu se ljuštiti na 200-300°C. Ova termička stabilnost čini Dacromet šesterokutne vijke idealnim za motorne prostore, izduvne sisteme i industrijska okruženja sa visokim temperaturama.
3.4 Dimenzijska stabilnost i kompatibilnost navoja
Ultra tanak, konforman premaz ne mijenja značajno dimenzije navoja ili prečnik koraka. Matice se sastavljaju glatko bez prevelikog urezivanja koji je često potreban nakon vrućeg pocinčavanja. Premaz također prodire u duboke rupe, udubljenja i unutrašnje površine koje galvanizacija ne može pouzdano zaštititi. Osim toga, film se čvrsto vezuje za podlogu i prihvata naknadne organske premaze ili boje sa odličnim prianjanjem.
4. Proces proizvodnje i premazivanja
Šestougaoni vijci se obično proizvode od srednjeg ugljičnog ili legiranog čelika hladnim kačenjem ili vrućim kovanjem, nakon čega slijedi valjanje navoja i toplinska obrada kako bi se postigla potrebna klasa svojstava (obično 8,8, 10,9 ili 12,9). Nakon temeljnog čišćenja, premaz Dacromet se nanosi na sljedeći način:
1. Priprema površine: Alkalno odmašćivanje i mehaničko abrazivno čišćenje (bez kiselog kiseljenja).
2. Nanošenje premaza: Potapanjem u uranjanje za pričvršćivače ili prskanje za veće dijelove; višak premaza uklonjen centrifugiranjem.
3. Stvrdnjavanje: Peći na približno 300-320°C 15-30 minuta kako bi se formirala zaštitna struktura pahuljica.
4.Opcijski završni premaz: Može se primijeniti brtvilo ili mazivo za povećanje otpornosti na koroziju i kontrolu koeficijenta trenja.
5. Tipične primjene
Dacromet šesterokutni vijci su široko specificirani tamo gdje je dugoročna pouzdanost pod korozivnim ili visokim temperaturama bitna:
automobilska industrija: Šasija, ovjes, kočioni sistemi, hardver u motornom prostoru i dijelovi podvozja izloženi soli na putu.
Energija vjetra i prijenos energije: Toranj zavrtnji i strukturni pričvršćivači na morskim i obalnim vjetroturbinama.
Marine & offshore: Palubni hardver i konstrukcije platforme izložene kontinuiranom prskanju slane vode.
Izgradnja i infrastruktura: Veze čeličnih okvira, komponente mosta i vanjski konstruktivni spojevi.
Željeznica, teške mašine, vazduhoplovstvo i odbrana: Točke pričvršćivanja visoke čvrstoće podložne vibracijama, vremenskim prilikama i mehaničkim naprezanjima.
6. Poređenje sa tradicionalnim premazima
Ključne razlike u performansama naglašavaju zašto je Dacromet poželjan za šestougaone vijke visokih performansi:
Debljina premaza: Dacromet 4–8 μm | Elektro-galvanizacija 5–15 μm | Toplo cinkovanje 50–80 μm
Otpornost na prskanje soli (bez crvene rđe): Dacromet ≥1.200 h | Elektro-galvanizacija 100–300 h | Vruće potapanje 500–800 h
Rizik od vodonične krhkosti: Dacromet – Nema | Elektro-galvanizacija – Visoka | Hot-dip – srednje
Otpornost na visoke temperature: Dacromet do 300°C | Elektro-galvanizacija ≤100°C | Vruće potapanje ≤200°C
Navoj odgovara: Dacromet održava precizne tolerancije; vruće pocinčavanje često zahtijeva kompenzaciju navoja.
7. Standardi, ocjene i specifikacije
Dacromet šesterokutni vijci se proizvode prema međunarodnim standardima uključujući ISO 4014/4017, DIN 931/933, ANSI/ASME B18.2.1 i GB/T 5782/5783. Uobičajene klase svojstva su 4,8, 8,8, 10,9 i 12,9 (metrički) ili razred 5 i 8 (inč). Materijali uključuju ugljični čelik i legirane čelike kao što su 35CrMo, 40Cr i 42CrMo. Tipični raspon veličina je M5 do M36 (veće veličine su dostupne za posebne primjene), u konfiguracijama s punim ili djelomičnim navojem. Mnogi proizvođači originalne opreme za automobile navode Dacromet ili ekvivalentne cink-ljuspice premaze kao odobrene završne obrade za pričvršćivače visoke čvrstoće.
8. Razmatranja životne sredine
Tradicionalne formulacije Dacrometa sadrže heksavalentni hrom u vezivu. Dok je stvrdnuti premaz stabilan i proces stvara daleko manje otpadne vode od galvanizacije, ekološki propisi su pokrenuli razvoj alternativa bez hroma kao što su Geomet® i drugi moderni sistemi cink-pahuljica. Oni zadržavaju osnovne prednosti Dacrometa u performansama dok ispunjavaju strože zahtjeve RoHS i REACH.
Sve u svemu, Dacromet proces se smatra ekološki prihvatljivijim od konvencionalnog elektro-galvaniziranja jer eliminira kisele kupke, otopine cijanida i opsežan tretman otpadnih voda. Hemija na bazi vode također rezultira niskim emisijama isparljivih organskih spojeva (VOC).
9. Zaključak
Dacromet šesterokutni vijci nude rješenje visokih performansi za primjene koje zahtijevaju i mehaničku pouzdanost i dugoročnu zaštitu od korozije. Njihova kombinacija ultra tankog, ali vrlo učinkovitog premaza, potpune slobode od vodonične krtosti, odlične otpornosti na toplinu i precizne kontrole dimenzija čini ih posebno vrijednim za spojeve visoke čvrstoće u automobilskom, energetskom, pomorskom i građevinskom sektoru.
Kako se ekološki propisi razvijaju, premazi bez hroma i pahuljica cinka izvedeni iz originalne Dacromet tehnologije nastavljaju da proširuju raspon usaglašenih opcija. Bilo da su specificirani kao klasični Dacromet ili moderni ekvivalent, ovi obloženi šesterokutni vijci pružaju dokazanu izdržljivost koja značajno produžava vijek trajanja i smanjuje troškove održavanja u korozivnim i visokotemperaturnim okruženjima. Za kritične spojeve gdje kvar nije opcija, Dacromet šesterokutni vijci ostaju jedno od najpouzdanijih i tehnički najnaprednijih rješenja za pričvršćivanje dostupnih danas.