- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Oriya
- Turkmen
- Uyghur
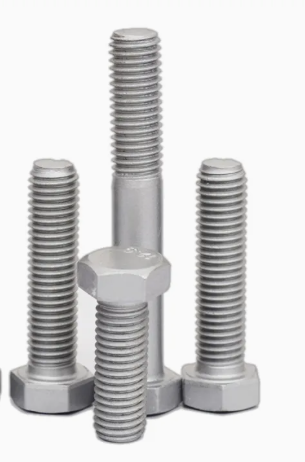
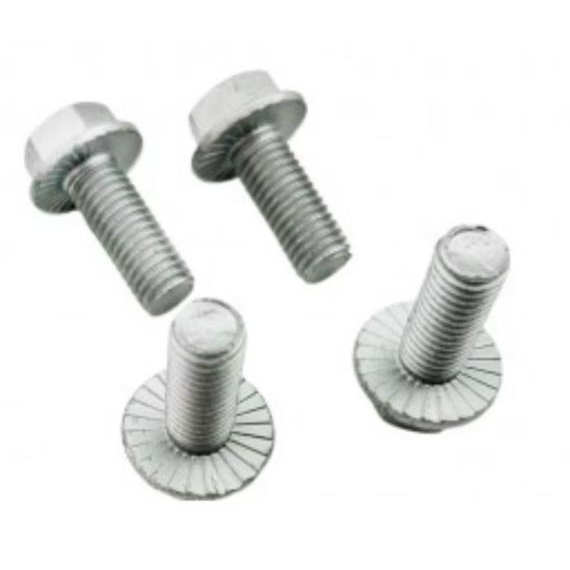
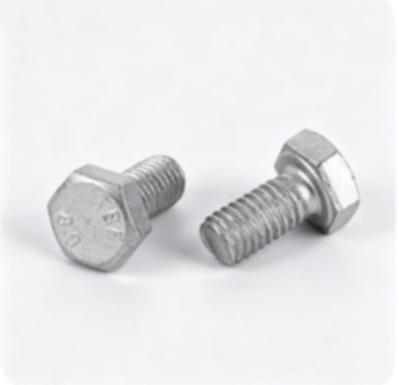
Дакромет алты почмаклы болтлар - югары җитештерүчән коррозиягә чыдам чыдамлыларга комплекслы кереш сүз.
2026-09-15
1. Кереш сүз
Заманча сәнәгать кушымталарында бәйләүчеләр югары механик көчне коррозиягә каршы тору белән берләштерергә тиеш. Электро-гальванизация һәм кайнар гальванизация кебек традицион дәвалауларда чикләүләр бар, водородның эмитритлинг куркынычы, җылылыкка чыдамлыгы һәм коррозиядән саклану. Дакромет алты почмаклы болтлар (шулай ук алты болт яки алты почмаклы баш болтлар дип атала) бу кимчелекләрне нечкә, ләкин бик эффектив саклагыч каплау белән чишәләр.
Дакромет - суга нигезләнгән, электролитик булмаган цинк-алюминий плитка каплавы, 1970-нче елларда эшләнгән. Алты почмаклы болтларга кулланылган, тыгыз күп катлы киртә ясый, ул ышанычлы монтаж өчен кирәк булган төгәл үлчәмле толерантлыкны саклап, катлаулы шартларда искиткеч күрсәткеч бирә. Бу мәкалә каплау технологиясен, төп өстенлекләрне, җитештерү процессын, кушымталарны, гадәти бизәкләр белән чагыштыруны үз эченә ала.
2. Дакромет каплау нәрсә ул?
Дакромет - ультра-нечкә цинк кисәкләреннән, алюминий порошогыннан һәм хром нигезендә (яки хромсыз) бәйләүче органик булмаган каплау системасы. Су нигезендәге дисперсия буларак кулланыла һәм якынча 300 ° C белән дәвалана, ул аморф бәйләүче формалаштыра, ул металл кисәкләрне каплаучы саклагыч пленкага тоташтыра. Типик каплау калынлыгы бары тик 4–8 мм - кайнар гальванизациядән (50–80 мм) күпкә нечкә, ләкин ул коррозиядән өстен саклый. Әзер өслеге көмеш-соры металл кыяфәткә ия.
Төп композиция: корбанны саклау өчен цинк плиткалары (60–80%), көчәйтелгән барьер үзлекләре өчен алюминий порошогы (5-15%), өслекне пассивлаштыручы органик булмаган бәйләүче һәм ташучы уртача дезонизацияләнгән су.
3. Дакромет алты почмаклы болтларның төп өстенлекләре
3.1 Коррозиягә каршы тору
4–8 мм Дакромет каплау гадәттә 1000-1200 сәгатьтән артык нейтраль тоз спрей сынавына (ASTM B117) кызыл датсыз тора - электро-гальванизация эшенең якынча 7-10 тапкыр (100-300 сәгать). Performanceгары җитештерүчәнлек класслары 2000 сәгатьтән артып китә ала. Күп катлы плитка структурасы физик киртә дә, корбан аноды да булып, яр, сәнәгать һәм юл тозы шартларында озак вакыт саклауны тәэмин итә.
3.2 Водородны азат итү
Традицион электроплатинг кислота тозлау һәм электролизны үз эченә ала, алар водородны көчле корычка кертә ала һәм кичектерелгән ватылуга китерә ала - аеруча 10.9 һәм 12,9 класслар өчен критик. Дакромет процессы механик чистарту һәм электролитик булмаган куллану гына куллана, водородның эмитлинг куркынычын тулысынча бетерә. Бу аны куркынычсызлык-критик югары киеренке алты почмаклы болтлар өчен өстенлекле каплауга әйләндерә.
3.3 Күренекле җылылыкка каршы тору
Дакромет каплаулары 300 ° C кадәр өзлексез температурада тотрыклы һәм саклаучы булып кала. Гадәттәге цинк капламнары 70–100 ° C-тан түбәнәя башлый һәм 200–300 ° C ка кабырга мөмкин. Бу җылылык тотрыклылыгы Дакромет алты почмаклы болтларны двигатель бүлмәләре, эскиз системалары, сәнәгатьнең югары температурасы өчен идеаль итә.
3.4 ensionлчәмле тотрыклылык һәм җепнең туры килүе
Ультра-нечкә, конформаль каплау җепнең үлчәмнәрен яки диаметрын сизелерлек үзгәртми. Жаңгаклар гальванизациядән соң еш кирәк булган артык зур тидермичә шома җыелалар. Катлам шулай ук тирән тишекләргә, чокырларга, эчке өслекләргә үтеп керә, электроплатинг ышанычлы саклый алмый. Моннан тыш, фильм субстратка нык бәйләнә һәм алдагы органик каплауларны яки буяуларны искиткеч ябышу белән кабул итә.
4. Manufactитештерү һәм каплау процессы
Алты почмаклы болтлар гадәттә урта углерод яки эретелгән корычтан салкын баш яки кайнар ясалма белән җитештерелә, аннары кирәкле милек классына ирешү өчен җепне әйләндерү һәм җылылык белән эшкәртү (гадәттә 8,8, 10.9, яки 12.9). Яхшылап чистартканнан соң, Дакромет каплавы түбәндәгечә кулланыла:
1. faceир өстен әзерләү: Эшкәртү деградациясе һәм механик абразив чистарту (кислотаны ашату юк).
2.Катлау кушымтасы: Күпчелек бәйләүчеләр өчен чумдыру яки зуррак өлешләргә сиптерү; центрифугация белән артык каплау.
3. Дәвалау: Саклаучы плитка структурасын формалаштыру өчен якынча 300–320 ° C 15-30 минутта пешерү.
4. Өстәмә пальто: Коррозиягә каршы торуны көчәйтү һәм сүрелү коэффициентын контрольдә тоту өчен мөһер яки майлау материаллары кулланылырга мөмкин.
5. Типик кушымталар
Дакромет алты почмаклы болтлар коррозив яки югары температура шартларында озак вакытлы ышанычлылык кирәк булган киң күрсәтелгән:
Автомобиль: Шасси, асма, тормоз системалары, двигатель бүлмәсе җиһазлары, юл тозы астында булган өлешләр.
Windил энергиясе һәм энергия тапшыру: Диңгез һәм яр буендагы җил турбиналарында манара болтлары һәм структур бәйләүчеләр.
Диңгез һәм диңгез: Палубалы җиһазлар һәм платформа структуралары өзлексез тозлы су сиптерәләр.
Төзелеш һәм инфраструктура: Корыч рамка тоташулары, күпер компонентлары, ачык структур кушылмалар.
Тимер юл, авыр техника, аэрокосмос һәм оборона: Тибрәнү, һава торышы һәм механик стресс астында югары көчле бәйләү нокталары.
6. Традицион каплаулар белән чагыштыру
Төп җитештерү аермалары ни өчен Dacrometның югары җитештерүчәнле алты почмаклы болтлар өчен өстенлекле булуын күрсәтә:
Катлам калынлыгы: Дакромет 4–8 мм | Электро-гальванизация 5-15 мм | 50-80 мм
Тоз спрейына каршы тору (кызыл дат юк): Дакромет ≥1,200 с | Электро-гальванизация 100-300 с | 500-800 с
Водородның эмитлинг куркынычы: Дакромет - юк | Электро-гальванизация - югары | Кайнар су - Урта
Temperatureгары температурага каршы тору: 300 ° C кадәр Дакромет | Электро-гальванизация ≤100 ° C | Hot200 ° C.
Threadеп туры: Дакромет төгәл толерантлыкны саклый; Гальванизация еш җеп компенсациясен таләп итә.
7. Стандартлар, класслар, спецификацияләр
Дакромет алты почмаклы болтлар халыкара стандартларда җитештерелә, алар арасында ISO 4014/4017, DIN 931/933, ANSI / ASME B18.2.1, һәм GB / T 5782/5783. Гомуми милек класслары - 4,8, 8,8, 10.9, һәм 12,9 (метрик) яки 5 класс һәм 8 класс (дюйм). Материалларга 35CrMo, 40Cr, 42CrMo кебек углерод корыч һәм эретелгән корычлар керә. Типик зурлык диапазоны M5 - M36 (махсус кушымталар өчен зуррак зурлыклар), тулы җеп яки өлешчә җеп конфигурацияләрендә. Күпчелек автомобиль OEM-лары Дакромет яки эквивалент цинк-флейк каплагычларны югары көчле бәйләүчеләр өчен расланган бетүләр исемлеге итеп күрсәтәләр.
8. Экологик карашлар
Традицион Дакромет формуляциясендә бәйләүчедә гексавалент хром бар. Дәваланган каплау тотрыклы һәм процесс электроплатингка караганда азрак чиста сулар чыгарса да, экологик кагыйдәләр Geomet® һәм башка заманча цинк-флейк системалары кебек хромсыз альтернатива үсешенә этәргеч бирде. Болар тагын да катлаулырак RoHS һәм REACH таләпләрен үтәгәндә Dacromet-ның төп җитештерү өстенлекләрен саклыйлар.
Гомумән алганда, Дакромет процессы гадәти электро-гальванизациягә караганда экологик яктан чиста дип санала, чөнки ул кислота мунчаларын, цианид эремәләрен һәм чистарту суларын чистартуны бетерә. Су нигезендәге химия шулай ук түбән үзгәрүчән органик кушылма (VOC) чыгаруга китерә.
9. Йомгаклау
Дакромет алты почмаклы болтлар механик ышанычлылыкны да, озак вакытлы коррозиядән саклауны таләп иткән кушымталар өчен югары җитештерүчән чишелеш тәкъдим итә. Аларның ультра-нечкә, ләкин бик эффектив каплавы, водородның тулы азатлыгы, искиткеч җылылыкка чыдамлыгы, төгәл үлчәмле контроле аларны автомобиль, энергетика, диңгез һәм структур инженерлык өлкәләрендә аеруча көчле итә.
Экологик кагыйдәләр үсә барган саен, оригиналь Дакромет технологиясеннән алынган хромсыз цинк-флейк каплаулары туры килгән вариантлар спектрын киңәйтүне дәвам итә. Классик Дакромет яки заманча эквивалент итеп күрсәтелсә дә, бу капланган алты почмаклы болтлар исбатланган ныклыкны китерәләр, бу хезмәт срогын сизелерлек озайта һәм коррозицион һәм югары температуралы шартларда хезмәт күрсәтү чыгымнарын киметә. Уңышсызлык вариант булмаган критик буыннар өчен, Дакромет алты почмаклы болтлар бүгенге көндә булган иң ышанычлы һәм техник яктан алдынгы чишелешләрнең берсе булып кала.