- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
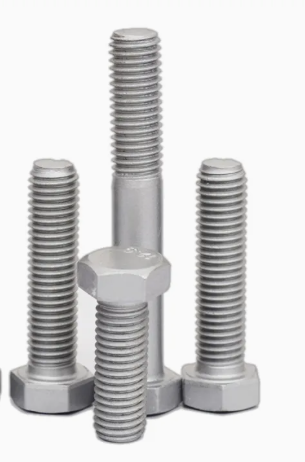
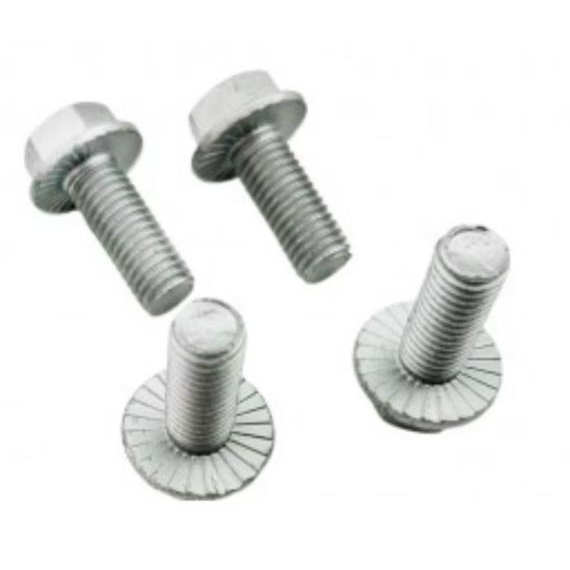
डॅक्रोमेट हेक्सागोनल बोल्ट-उच्च-कार्यक्षमता गंज-प्रतिरोधक फास्टनर्सचा व्यापक परिचय
2026-09-15
1. परिचय
आधुनिक औद्योगिक अनुप्रयोगांमध्ये, फास्टनर्सना अपवादात्मक गंज प्रतिकारासह उच्च यांत्रिक शक्ती एकत्र करणे आवश्यक आहे. पारंपारिक उपचार जसे की इलेक्ट्रो-गॅल्वनाइजिंग आणि हॉट-डिप गॅल्वनाइझिंगमध्ये हायड्रोजन भ्रष्ट होण्याचा धोका, मर्यादित उष्णता प्रतिरोध आणि माफक गंज संरक्षणासह मर्यादा आहेत. डॅक्रोमेट हेक्सागोनल बोल्ट (ज्याला हेक्स बोल्ट किंवा हेक्सागोन हेड बोल्ट देखील म्हणतात) पातळ परंतु अत्यंत प्रभावी संरक्षणात्मक कोटिंगसह या कमतरता दूर करतात.
डॅक्रोमेट हे 1970 च्या दशकात विकसित झालेले पाणी-आधारित, नॉन-इलेक्ट्रोलाइटिक झिंक-ॲल्युमिनियम फ्लेक कोटिंग आहे. षटकोनी बोल्टवर लागू केलेले, ते एक दाट बहु-स्तरीय अडथळा बनवते जे कठोर वातावरणात उत्कृष्ट कार्यप्रदर्शन देते आणि विश्वसनीय असेंब्लीसाठी आवश्यक अचूक आयामी सहिष्णुता जतन करते. या लेखात कोटिंग तंत्रज्ञान, मुख्य फायदे, उत्पादन प्रक्रिया, अनुप्रयोग आणि पारंपारिक फिनिशशी तुलना समाविष्ट आहे.
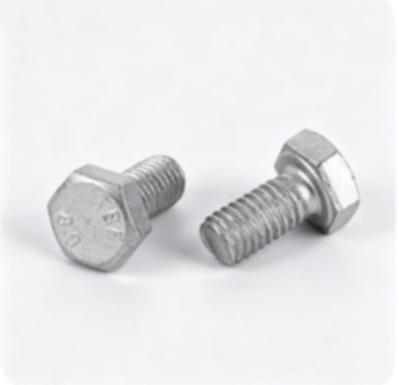
2. डॅक्रोमेट कोटिंग म्हणजे काय?
डॅक्रोमेट ही अल्ट्रा-फाईन झिंक फ्लेक्स, ॲल्युमिनियम पावडर आणि क्रोमियम-आधारित (किंवा क्रोमियम-मुक्त) बाईंडरने बनलेली एक अजैविक कोटिंग प्रणाली आहे. पाणी-आधारित फैलाव म्हणून लागू केले जाते आणि अंदाजे 300 डिग्री सेल्सिअस तापमानात बरे होते, ते एक आकारहीन बाईंडर बनवते जे आच्छादित मेटल फ्लेक्सला कॉम्पॅक्ट संरक्षणात्मक फिल्ममध्ये जोडते. ठराविक कोटिंगची जाडी केवळ 4-8 μm असते—हॉट-डिप गॅल्वनाइझिंग (50-80 μm) पेक्षा खूप पातळ असते—तरीही ते उत्कृष्ट गंज संरक्षण प्रदान करते. तयार पृष्ठभागावर एकसमान चांदी-राखाडी धातूचा देखावा आहे.
मूळ रचना: त्यागाच्या संरक्षणासाठी झिंक फ्लेक्स (60-80%), वर्धित अडथळ्याच्या गुणधर्मांसाठी ॲल्युमिनियम पावडर (5-15%), पृष्ठभाग निष्क्रिय करणारे अजैविक बाईंडर आणि वाहक माध्यम म्हणून डीआयोनाइज्ड पाणी.
3. डॅक्रोमेट हेक्सागोनल बोल्टचे मुख्य फायदे
3.1 अपवादात्मक गंज प्रतिकार
4-8 μm डॅक्रोमेट कोटिंग सामान्यत: 1,000-1,200 तासांपेक्षा जास्त तटस्थ मीठ फवारणी चाचणी (ASTM B117) लाल गंजशिवाय सहन करते—इलेक्ट्रो-गॅल्वनाइझिंग (100-300 तास) च्या कामगिरीच्या अंदाजे 7 ते 10 पट. उच्च-कार्यक्षमता ग्रेड 2,000 तासांपेक्षा जास्त असू शकतात. बहु-स्तरीय फ्लेक संरचना भौतिक अडथळा आणि त्यागात्मक एनोड म्हणून कार्य करते, किनार्यावरील, औद्योगिक आणि रस्ते-मीठ वातावरणात दीर्घकालीन संरक्षण प्रदान करते.
3.2 हायड्रोजन एम्ब्रिटलमेंट पासून स्वातंत्र्य
पारंपारिक इलेक्ट्रोप्लेटिंगमध्ये ऍसिड पिकलिंग आणि इलेक्ट्रोलिसिसचा समावेश होतो, ज्यामुळे हायड्रोजन उच्च-शक्तीच्या स्टीलमध्ये येऊ शकते आणि विलंबित ठिसूळ फ्रॅक्चर होऊ शकते-विशेषत: ग्रेड 10.9 आणि 12.9 बोल्टसाठी गंभीर. Dacromet प्रक्रिया केवळ यांत्रिक साफसफाई आणि नॉन-इलेक्ट्रोलाइटिक ऍप्लिकेशनचा वापर करते, हायड्रोजन भ्रष्ट होण्याचा धोका पूर्णपणे काढून टाकते. हे सुरक्षितता-गंभीर उच्च-तन्य षटकोनी बोल्टसाठी पसंतीचे कोटिंग बनवते.
3.3 उत्कृष्ट उष्णता प्रतिकार
300°C पर्यंत सतत तापमानात डॅक्रोमेट कोटिंग्ज स्थिर आणि संरक्षणात्मक राहतात. पारंपारिक झिंक कोटिंग्स 70-100°C वर कमी होऊ लागतात आणि 200-300°C वर सोलू शकतात. ही थर्मल स्थिरता डॅक्रोमेट हेक्सागोनल बोल्टला इंजिन कंपार्टमेंट्स, एक्झॉस्ट सिस्टम आणि औद्योगिक उच्च-तापमान वातावरणासाठी आदर्श बनवते.
3.4 आयामी स्थिरता आणि थ्रेड सुसंगतता
अति-पातळ, कॉन्फॉर्मल कोटिंग थ्रेडच्या परिमाणे किंवा पिच व्यासामध्ये लक्षणीय बदल करत नाही. हॉट-डिप गॅल्वनाइजिंगनंतर अनेकदा आवश्यक असलेल्या मोठ्या आकाराच्या टॅपिंगशिवाय नट सहजतेने एकत्र होतात. कोटिंग खोल छिद्रे, रिसेसेस आणि अंतर्गत पृष्ठभागांमध्ये देखील प्रवेश करते ज्याचे इलेक्ट्रोप्लेटिंग विश्वसनीयरित्या संरक्षण करू शकत नाही. याव्यतिरिक्त, फिल्म सब्सट्रेटशी घट्टपणे जोडते आणि त्यानंतरच्या सेंद्रिय कोटिंग्ज किंवा पेंट्स उत्कृष्ट आसंजनांसह स्वीकारते.
4. उत्पादन आणि कोटिंग प्रक्रिया
षटकोनी बोल्ट सामान्यत: मध्यम-कार्बन किंवा मिश्र धातुच्या स्टीलपासून कोल्ड हेडिंग किंवा हॉट फोर्जिंगद्वारे तयार केले जातात, त्यानंतर आवश्यक गुणधर्म वर्ग (सामान्यत: 8.8, 10.9, किंवा 12.9) प्राप्त करण्यासाठी थ्रेड रोलिंग आणि उष्णता उपचार केले जातात. संपूर्ण साफसफाईनंतर, डॅक्रोमेट कोटिंग खालीलप्रमाणे लागू केले जाते:
1. पृष्ठभागाची तयारी: अल्कधर्मी degreasing आणि यांत्रिक अपघर्षक साफसफाईची (ॲसिड पिकलिंग नाही).
2.कोटिंग अर्ज: मोठ्या प्रमाणात फास्टनर्ससाठी डिप-स्पिन विसर्जन किंवा मोठ्या भागांसाठी फवारणी; सेंट्रीफ्यूगेशनद्वारे अतिरिक्त कोटिंग काढले.
3.क्युअरिंग: सुमारे 300-320°C तापमानावर 15-30 मिनिटे बेकिंग करून संरक्षक फ्लेकची रचना तयार होते.
4. पर्यायी टॉपकोट: गंज प्रतिकार वाढविण्यासाठी आणि घर्षण गुणांक नियंत्रित करण्यासाठी सीलर किंवा वंगण लागू केले जाऊ शकते.
5. ठराविक अनुप्रयोग
डॅक्रोमेट षटकोनी बोल्ट व्यापकपणे निर्दिष्ट केले जातात जेथे गंज किंवा उच्च-तापमान परिस्थितीत दीर्घकालीन विश्वासार्हता आवश्यक असते:
ऑटोमोटिव्ह: चेसिस, सस्पेन्शन, ब्रेक सिस्टीम, इंजिन कंपार्टमेंट हार्डवेअर आणि रस्त्यावरील मिठाच्या संपर्कात असलेले अंडरबॉडी भाग.
पवन ऊर्जा आणि ऊर्जा प्रसारण: ऑफशोअर आणि कोस्टल विंड टर्बाइनवर टॉवर बोल्ट आणि स्ट्रक्चरल फास्टनर्स.
सागरी आणि ऑफशोअर: डेक हार्डवेअर आणि प्लॅटफॉर्म संरचना सतत खारट पाण्याच्या स्प्रेच्या संपर्कात आहेत.
बांधकाम आणि पायाभूत सुविधा: स्टील फ्रेम कनेक्शन, पुलाचे घटक आणि बाह्य संरचनात्मक सांधे.
रेल्वे, अवजड यंत्रसामग्री, एरोस्पेस आणि संरक्षण: उच्च-शक्तीचे फास्टनिंग पॉइंट कंपन, हवामान आणि यांत्रिक तणावाच्या अधीन आहेत.
6. पारंपारिक कोटिंग्जसह तुलना
उच्च-कार्यक्षमता असलेल्या षटकोनी बोल्टसाठी डॅक्रोमेटला प्राधान्य का दिले जाते हे मुख्य कार्यप्रदर्शन फरक हायलाइट करतात:
कोटिंगची जाडी: डॅक्रोमेट 4–8 μm | इलेक्ट्रो-गॅल्वनाइझिंग 5–15 μm | हॉट-डिप गॅल्वनाइझिंग 50-80 μm
मीठ स्प्रे प्रतिकार (लाल गंज नाही): डॅक्रोमेट ≥१,२०० ता | इलेक्ट्रो-गॅल्वनाइझिंग 100–300 h | हॉट-डिप 500-800 ता
हायड्रोजन भ्रष्ट होण्याचा धोका: Dacromet – काहीही नाही | इलेक्ट्रो-गॅल्वनाइजिंग – उच्च | हॉट-डिप - मध्यम
उच्च-तापमान प्रतिकार: 300°C पर्यंत Dacromet | इलेक्ट्रो-गॅल्वनाइजिंग ≤100°C | हॉट-डिप ≤200°C
थ्रेड फिट: डॅक्रोमेट अचूक सहनशीलता राखते; हॉट-डिप गॅल्वनाइजिंगसाठी अनेकदा थ्रेडची भरपाई आवश्यक असते.
7. मानके, श्रेणी आणि तपशील
डॅक्रोमेट हेक्सागोनल बोल्ट हे ISO 4014/4017, DIN 931/933, ANSI/ASME B18.2.1 आणि GB/T 5782/5783 सह आंतरराष्ट्रीय मानकांनुसार तयार केले जातात. सामान्य मालमत्ता वर्ग 4.8, 8.8, 10.9, आणि 12.9 (मेट्रिक) किंवा ग्रेड 5 आणि ग्रेड 8 (इंच) आहेत. मटेरियलमध्ये कार्बन स्टील आणि 35CrMo, 40Cr आणि 42CrMo सारख्या मिश्र धातुंचा समावेश आहे. पूर्ण-थ्रेड किंवा आंशिक-थ्रेड कॉन्फिगरेशनमध्ये सामान्य आकार श्रेणी M5 ते M36 (विशेष अनुप्रयोगांसाठी उपलब्ध मोठे आकार) आहे. अनेक ऑटोमोटिव्ह OEM डाक्रोमेट किंवा समतुल्य झिंक-फ्लेक कोटिंग्स उच्च-शक्तीच्या फास्टनर्ससाठी मंजूर फिनिश म्हणून सूचीबद्ध करतात.
8. पर्यावरणविषयक विचार
पारंपारिक डॅक्रोमेट फॉर्म्युलेशनमध्ये बाईंडरमध्ये हेक्साव्हॅलेंट क्रोमियम असते. बरे केलेले कोटिंग स्थिर असताना आणि प्रक्रिया इलेक्ट्रोप्लेटिंगपेक्षा खूपच कमी सांडपाणी तयार करते, पर्यावरणीय नियमांमुळे जिओमेट® आणि इतर आधुनिक झिंक-फ्लेक सिस्टम सारख्या क्रोमियम-मुक्त पर्यायांचा विकास झाला आहे. कठोर RoHS आणि REACH आवश्यकता पूर्ण करताना हे Dacromet चे मुख्य कार्यप्रदर्शन फायदे राखून ठेवतात.
एकंदरीत, डॅक्रोमेट प्रक्रिया पारंपारिक इलेक्ट्रो-गॅल्वनाइझिंगपेक्षा अधिक पर्यावरणास अनुकूल मानली जाते कारण ती ऍसिड बाथ, सायनाइड द्रावण आणि व्यापक सांडपाणी प्रक्रिया काढून टाकते. पाणी-आधारित रसायनशास्त्राचा परिणाम देखील कमी अस्थिर सेंद्रिय संयुग (VOC) उत्सर्जनात होतो.
9. निष्कर्ष
डॅक्रोमेट हेक्सागोनल बोल्ट यांत्रिक विश्वासार्हता आणि दीर्घकालीन गंज संरक्षण दोन्हीची मागणी करणाऱ्या अनुप्रयोगांसाठी उच्च-कार्यक्षमता समाधान देतात. अति-पातळ परंतु अत्यंत प्रभावी कोटिंगचे त्यांचे संयोजन, हायड्रोजन भंगापासून पूर्ण स्वातंत्र्य, उत्कृष्ट उष्णता प्रतिरोधक क्षमता आणि अचूक मितीय नियंत्रण त्यांना ऑटोमोटिव्ह, ऊर्जा, सागरी आणि संरचनात्मक अभियांत्रिकी क्षेत्रातील उच्च-शक्तीच्या फास्टनर्ससाठी विशेषतः मौल्यवान बनवते.
पर्यावरणीय नियम विकसित होत असताना, मूळ डॅक्रोमेट तंत्रज्ञानातून मिळवलेल्या क्रोमियम-मुक्त झिंक-फ्लेक कोटिंग्जने अनुपालन पर्यायांच्या श्रेणीचा विस्तार करणे सुरू ठेवले आहे. क्लासिक डॅक्रोमेट किंवा आधुनिक समतुल्य म्हणून निर्दिष्ट केलेले असले तरी, हे लेपित षटकोनी बोल्ट सिद्ध टिकाऊपणा देतात जे सेवा जीवन लक्षणीयरीत्या वाढवतात आणि संक्षारक आणि उच्च-तापमान वातावरणात देखभाल खर्च कमी करतात. बिघाड हा पर्याय नसलेल्या गंभीर सांध्यांसाठी, डॅक्रोमेट हेक्सागोनल बोल्ट आज उपलब्ध असलेल्या सर्वात विश्वासार्ह आणि तांत्रिकदृष्ट्या प्रगत फास्टनर उपायांपैकी एक आहेत.