- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
ഡാക്രോമെറ്റ് ഹെക്സ് ബോൾട്ടുകൾ ആൻ്റി-കൊറോഷൻ ഫാസ്റ്റണിംഗിൻ്റെ അടുത്ത തരംഗത്തെ നയിക്കുന്നു
2026-10-14
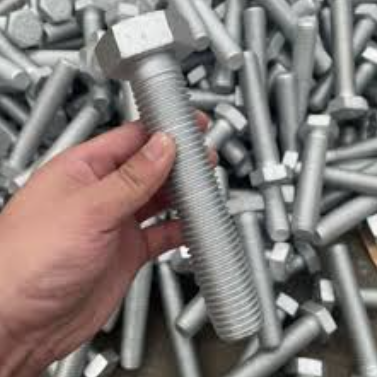
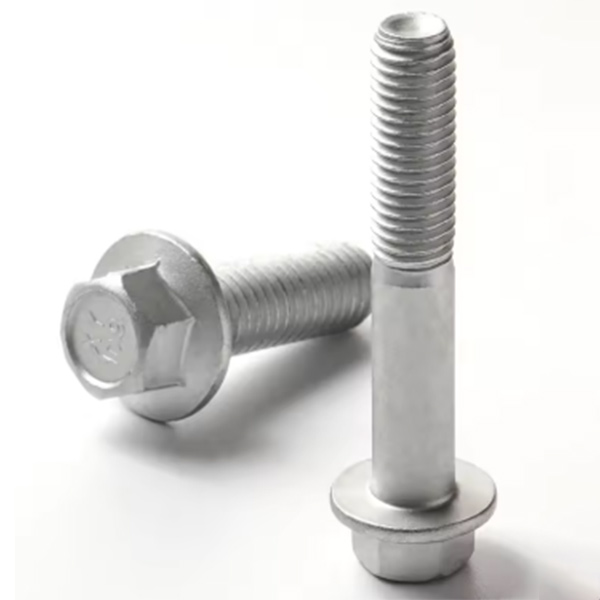
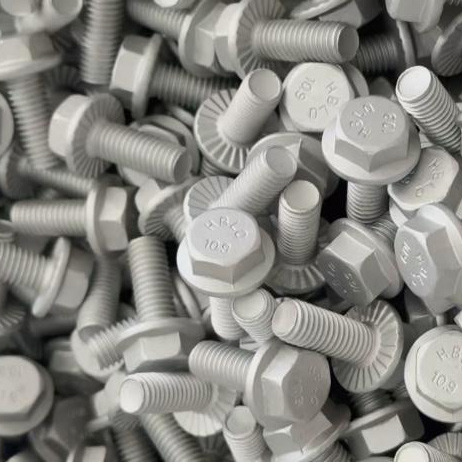
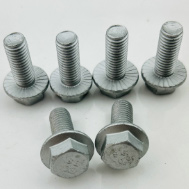
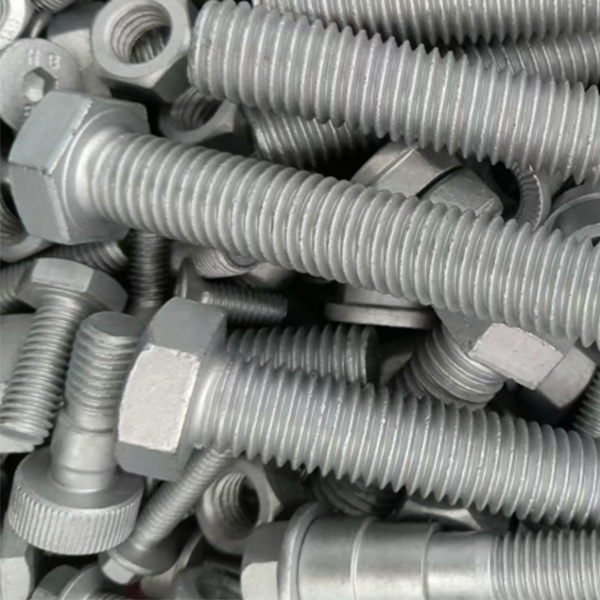
തീരദേശ പാലങ്ങൾ, ഓഫ്ഷോർ കാറ്റാടി ടർബൈനുകൾ മുതൽ ഉയർന്ന താപനിലയുള്ള ഓട്ടോമോട്ടീവ് അസംബ്ലികൾ വരെയുള്ള ആക്രമണാത്മക പ്രവർത്തന പരിതസ്ഥിതികളുടെ ഒരു കാലഘട്ടത്തിൽ, എഞ്ചിനീയർമാരും സംഭരണ വിദഗ്ധരും ഇതിലേക്ക് തിരിയുന്നു. ഡാക്രോമെറ്റ് പൂശിയ ഹെക്സ് ബോൾട്ടുകൾ ദീർഘകാലത്തേക്കുള്ള മുൻഗണനാ പരിഹാരമായി ആൻ്റി-കോറഷൻ ഒപ്പം തുരുമ്പ്-തെളിവ് പ്രകടനം. ഈ അജൈവ സിങ്ക്-അലൂമിനിയം ഫ്ലേക്ക് കോട്ടിംഗ്, ഒരു നോൺ-ഇലക്ട്രോലൈറ്റിക് ഡിപ്-സ്പിൻ അല്ലെങ്കിൽ സ്പ്രേ പ്രക്രിയയിലൂടെ പ്രയോഗിക്കുന്നത്, ഉയർന്ന ശക്തിയുള്ള ഘടനാപരമായ ഫാസ്റ്റനറുകൾക്കുള്ള പ്രതീക്ഷകളെ പുനർനിർവചിക്കുന്നു.
എന്താണ് ഡാക്രോമെറ്റ് കോട്ടിംഗ്?
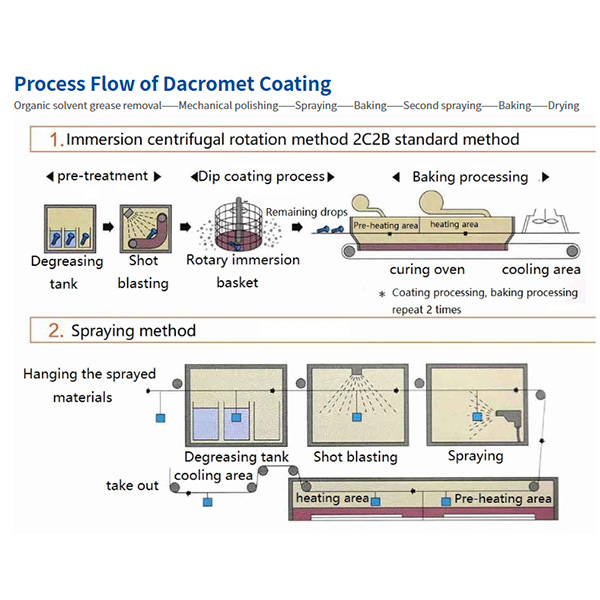
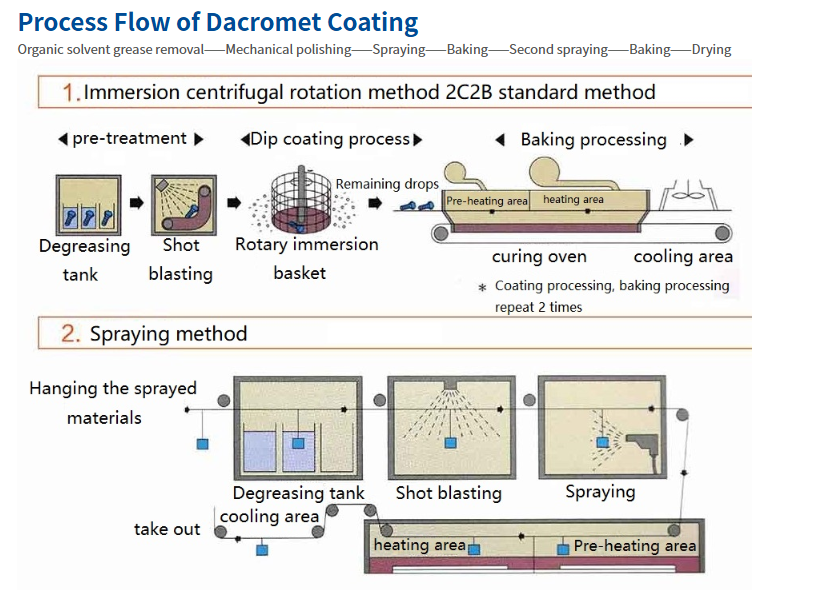
ഡാക്രോമെറ്റ് (സാധാരണയായി സിങ്ക്-ഫ്ലേക്ക് കോട്ടിംഗ് എന്നും അറിയപ്പെടുന്നു) ഒരു ക്രോമിയം-ഓക്സൈഡ് ബൈൻഡറിൽ സസ്പെൻഡ് ചെയ്ത ഓവർലാപ്പിംഗ് സിങ്ക്, അലൂമിനിയം അടരുകൾ അടങ്ങിയ ജലത്തെ അടിസ്ഥാനമാക്കിയുള്ള അജൈവ കോട്ടിംഗ് സംവിധാനമാണ്. ഡിപ്-സ്പിൻ, സ്പ്രേ അല്ലെങ്കിൽ ഡിപ്-ഡ്രെയിൻ രീതികൾ ഉപയോഗിച്ചുള്ള പ്രയോഗത്തിനു ശേഷം, കോട്ടിംഗ് ഏകദേശം 300 ഡിഗ്രി സെൽഷ്യസിൽ സുഖപ്പെടുത്തുന്നു, സാധാരണയായി 5-10 μm കട്ടിയുള്ള ഒരു നേർത്ത, ഏകീകൃത ഫിലിം രൂപപ്പെടുന്നു. കുറഞ്ഞ കനം ഉണ്ടായിരുന്നിട്ടും, മൾട്ടി-ലെയർ ഫ്ലേക്ക് ഘടന ഒരു ഭൗതിക തടസ്സവും ത്യാഗപരമായ ഗാൽവാനിക് സംരക്ഷണവും സൃഷ്ടിക്കുന്നു, ഇത് അസാധാരണമായത് നൽകുന്നു. വിരുദ്ധ തുരുമ്പ് കഴിവ്.
പരമ്പരാഗത ഇലക്ട്രോപ്ലേറ്റഡ് സിങ്കിൽ നിന്ന് വ്യത്യസ്തമായി, ഡാക്രോമെറ്റ് പ്രക്രിയ അടിവസ്ത്രത്തിലേക്ക് ഹൈഡ്രജൻ അവതരിപ്പിക്കുന്നില്ല. ഇത് ഹൈഡ്രജൻ പൊട്ടാനുള്ള സാധ്യത ഇല്ലാതാക്കുന്നു - 8.8, 10.9, 12.9 ഗ്രേഡുകളുടെ ഉയർന്ന കരുത്തുള്ള ഹെക്സ് ബോൾട്ടുകൾ പൂശുമ്പോൾ ഒരു നിർണായക നേട്ടം. ഫലം എ തുരുമ്പ്-പ്രൂഫ് ഹെക്സ് ബോൾട്ട് പരമ്പരാഗത ഫിനിഷുകളേക്കാൾ വളരെ മികച്ച നാശന പ്രതിരോധം നൽകുമ്പോൾ അത് പൂർണ്ണ മെക്കാനിക്കൽ സമഗ്രത നിലനിർത്തുന്നു.
എന്തുകൊണ്ടാണ് ഹെക്സ് ബോൾട്ടുകൾ ഡാക്രോമെറ്റിൽ നിന്ന് ഏറ്റവും കൂടുതൽ പ്രയോജനപ്പെടുന്നത്
ഹെക്സ് ബോൾട്ടുകൾ-പ്രത്യേകിച്ച് കനത്ത ഹെക്സ് സ്ട്രക്ചറൽ ബോൾട്ടുകൾ-പാലങ്ങൾ, കാറ്റ്-ഊർജ്ജ ടവറുകൾ, ഹെവി മെഷിനറികൾ, ഓട്ടോമോട്ടീവ് ചേസിസ് എന്നിവയിൽ വ്യാപകമായി വ്യക്തമാക്കിയിട്ടുണ്ട്. ഈ ആപ്ലിക്കേഷനുകൾക്ക് പതിറ്റാണ്ടുകളായി കൃത്യമായ ടോർക്ക്-ടെൻഷൻ സ്വഭാവം സംയോജിപ്പിക്കുന്ന ഫാസ്റ്റനറുകൾ ആവശ്യമാണ് ആൻ്റി-കോറഷൻ ജീവിതം. ഡാക്രോമെറ്റ് രണ്ട് ആവശ്യകതകളും നിറവേറ്റുന്നു:
- ഏകീകൃത കവറേജ്ഹോട്ട്-ഡിപ്പ് ഗാൽവാനൈസിംഗുമായി ബന്ധപ്പെട്ട ബിൽഡ്-അപ്പ് ഇല്ലാതെ സങ്കീർണ്ണമായ ത്രെഡ് ജ്യാമിതിയിൽ, ഡൈമൻഷണൽ കൃത്യതയും ത്രെഡ് ഫിറ്റും സംരക്ഷിക്കുന്നു.
- ഘർഷണത്തിൻ്റെ നിയന്ത്രിത ഗുണകം(സാധാരണയായി μ = 0.12-0.18 ടോപ്പ്കോട്ട്), സ്ഥിരമായ ക്ലാമ്പ് ലോഡും മൾട്ടി-ടൈറ്റനിംഗ് പ്രകടനവും പ്രവർത്തനക്ഷമമാക്കുന്നു.
- ഹൈഡ്രജൻ പൊട്ടൽ അപകടസാധ്യതയില്ല, ഡാക്രോമെറ്റിനെ മുൻഗണനയുള്ളതാക്കുന്നു വിരുദ്ധ തുരുമ്പ്സുരക്ഷാ-നിർണ്ണായക സന്ധികളിൽ ഉപയോഗിക്കുന്ന ഉയർന്ന ടെൻസൈൽ ഹെക്സ് ബോൾട്ടുകൾക്കുള്ള ഫിനിഷ്.
- 300 ° C വരെ താപനില പ്രതിരോധം, ഇലക്ട്രോപ്ലേറ്റഡ് സിങ്കിൻ്റെ പ്രായോഗിക പരിധികൾ വളരെ കൂടുതലാണ്.
കോറഷൻ പെർഫോമൻസ്: ഡാക്രോമെറ്റ് വേഴ്സസ്. പരമ്പരാഗത കോട്ടിംഗുകൾ
സ്വതന്ത്ര ലബോറട്ടറി പരിശോധന സ്ഥിരമായി അത് തെളിയിക്കുന്നു ഡാക്രോമെറ്റ് പൂശിയ ഹെക്സ് ബോൾട്ടുകൾ ന്യൂട്രൽ സാൾട്ട്-സ്പ്രേ (ASTM B117 / ISO 9227), സൈക്ലിക് കോറോഷൻ ടെസ്റ്റുകൾ എന്നിവയിൽ ഇലക്ട്രോലേറ്റഡ് സിങ്ക്, ഹോട്ട്-ഡിപ്പ് ഗാൽവാനൈസ്ഡ് ഫാസ്റ്റനറുകൾ എന്നിവയെ മറികടക്കുക. ഇനിപ്പറയുന്ന താരതമ്യം തുല്യമായ കോട്ടിംഗ് സിസ്റ്റങ്ങൾക്കായുള്ള സാധാരണ ഫലങ്ങൾ സംഗ്രഹിക്കുന്നു:
| പ്രകടന മെട്രിക് | ഡാക്രോമെറ്റ് (സിങ്ക് ഫ്ലേക്ക്) | ഇലക്ട്രോലേറ്റഡ് സിങ്ക് | ഹോട്ട്-ഡിപ്പ് ഗാൽവനൈസിംഗ് |
| ചുവന്ന തുരുമ്പിലേക്ക് ഉപ്പ് സ്പ്രേ | 1,000 - 2,000+ മണിക്കൂർ | 200 - 300 മണിക്കൂർ | 500 - 1,000 മണിക്കൂർ |
| സാധാരണ കോട്ടിംഗ് കനം | 5 - 10 μm | 8 - 15 μm | 50 - 80 μm |
| ഹൈഡ്രജൻ എംബ്രിറ്റിൽമെൻ്റ് റിസ്ക് | ഒന്നുമില്ല | ഉയർന്നത് (ബേക്കിംഗ് ആവശ്യമാണ്) | ഇടത്തരം |
| പരമാവധി തുടർച്ചയായ താപനില | 300 ഡിഗ്രി സെൽഷ്യസ് വരെ | ≤ 120°C | ≤ 200°C |
| ത്രെഡ് ഫിറ്റ് / ഡൈമൻഷണൽ ഇംപാക്റ്റ് | കുറഞ്ഞത് - മികച്ചത് | നല്ലത് | കാര്യമായ ബിൽഡ്-അപ്പ് |
| ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകൾക്ക് അനുയോജ്യം | അതെ (10.9 / 12.9) | പരിമിതമായ / അപകടസാധ്യതയുള്ള | ജാഗ്രത ആവശ്യമാണ് |
പട്ടിക 1. ഹെക്സ് ബോൾട്ടുകൾക്കുള്ള പ്രധാന ആൻ്റി-കോറോൺ കോട്ടിംഗുകളുടെ താരതമ്യ പ്രകടനം (സാധാരണ ലബോറട്ടറി മൂല്യങ്ങൾ).
ASTM A490 ഉയർന്ന കരുത്തുള്ള ഘടനാപരമായ ബോൾട്ടുകൾക്കായി വ്യാപകമായി ഉദ്ധരിക്കപ്പെട്ട ഒരു യോഗ്യതാ പഠനത്തിൽ, ഡാക്രോമെറ്റ് പൂശിയ ഭാഗങ്ങൾ കാണിച്ചു. പൂജ്യം ചുവന്ന തുരുമ്പ് 1,000 മണിക്കൂർ തുടർച്ചയായ ഉപ്പ്-സ്പ്രേ എക്സ്പോഷറിന് ശേഷം, മെക്കാനിക്കൽ ഗാൽവാനൈസ്ഡ് ബോൾട്ടുകൾ ഗണ്യമായ പ്രതലങ്ങളിൽ 85% ചുവന്ന തുരുമ്പ് പ്രദർശിപ്പിച്ചു. 5,000 മണിക്കൂറിന് ശേഷവും, ഡാക്രോമെറ്റ് മാതൃകകൾ ഏകദേശം 6% ചുവന്ന തുരുമ്പ് മാത്രമേ പ്രദർശിപ്പിച്ചിട്ടുള്ളൂ - മൊത്തം ഉപരിതല നാശത്തിലെത്തിയ ഹോട്ട്-ഡിപ്പ് ഗാൽവാനൈസ്ഡ് എതിരാളികളെ നാടകീയമായി മറികടക്കുന്നു.
സുപ്പീരിയർ ആൻ്റി റസ്റ്റ് പ്രൊട്ടക്ഷന് പിന്നിലെ ശാസ്ത്രം
അസാധാരണമായ ആൻ്റി-കോറഷൻ ഡാക്രോമെറ്റിൻ്റെ പ്രകടനം മൂന്ന് അനുബന്ധ സംവിധാനങ്ങളിൽ നിന്നാണ് ഉണ്ടാകുന്നത്:
- തടസ്സ സംരക്ഷണം- ഓവർലാപ്പുചെയ്യുന്ന സിങ്ക്, അലുമിനിയം അടരുകൾ ഈർപ്പവും ക്ലോറൈഡ് അയോൺ നുഴഞ്ഞുകയറ്റവും തടസ്സപ്പെടുത്തുന്ന ഇടതൂർന്ന, മൾട്ടി-ലെയർ ഷീൽഡ് ഉണ്ടാക്കുന്നു.
- ത്യാഗപരമായ (കത്തോഡിക്) സംരക്ഷണം- സിങ്ക് അടരുകൾ മുൻഗണന നശിക്കുന്നു, കോട്ടിംഗിന് പ്രാദേശികമായി കേടുപാടുകൾ സംഭവിച്ചാലും അടിവയറിലുള്ള സ്റ്റീലിനെ സംരക്ഷിക്കുന്നു.
- നിഷ്ക്രിയത്വം / സ്വയം രോഗശാന്തി- ബൈൻഡറിനുള്ളിലെ ക്രോമിയം-ഓക്സൈഡ് സംയുക്തങ്ങൾ സ്ഥിരതയുള്ള ഒരു നിഷ്ക്രിയ ഫിലിം സൃഷ്ടിക്കുന്നു, അത് നാശത്തിൻ്റെ പുരോഗതിയെ കൂടുതൽ മന്ദഗതിയിലാക്കുന്നു.
മാർക്കറ്റ് ഔട്ട്ലുക്കും വ്യവസായ പ്രത്യാഘാതങ്ങളും
ആഗോള ഇൻഫ്രാസ്ട്രക്ചർ നിക്ഷേപം ത്വരിതപ്പെടുത്തുകയും ഓട്ടോമോട്ടീവ് പ്ലാറ്റ്ഫോമുകൾ ഉയർന്ന കരുത്തുള്ള സ്റ്റീലുകളിലേക്ക് മാറുകയും ചെയ്യുമ്പോൾ, വിശ്വസനീയമായ ആവശ്യം ആൻ്റി-കോറഷൻ ഒപ്പം തുരുമ്പ്-തെളിവ് ഫാസ്റ്റനർ പരിഹാരങ്ങൾ വർദ്ധിച്ചുകൊണ്ടിരിക്കുന്നു. വ്യവസായ നിരീക്ഷകർ ശക്തിപ്പെടുത്തുന്ന നിരവധി പ്രവണതകൾ ശ്രദ്ധിക്കുന്നു:
- സ്പെസിഫിക്കേഷൻ വളർച്ച- കൂടുതൽ എഞ്ചിനീയറിംഗ് മാനദണ്ഡങ്ങൾ (ASTM F3125 സ്ട്രക്ചറൽ ബോൾട്ടുകളുമായി ബന്ധപ്പെട്ട അപ്ഡേറ്റുകൾ ഉൾപ്പെടെ) ഉയർന്ന ശക്തിയുള്ള ആപ്ലിക്കേഷനുകൾക്കുള്ള പരമ്പരാഗത ഗാൽവാനൈസിംഗിന് സ്വീകാര്യമായ ബദലായി ഡാക്രോമെറ്റ് പോലുള്ള സിങ്ക്-ഫ്ലേക്ക് സിസ്റ്റങ്ങളെ ഇപ്പോൾ വ്യക്തമായി തിരിച്ചറിയുന്നു.
- സുസ്ഥിര പരിഗണനകൾ- ജലത്തെ അടിസ്ഥാനമാക്കിയുള്ള ഡാക്രോമെറ്റ് പ്രക്രിയകൾ പല ഇലക്ട്രോപ്ലേറ്റിംഗ് ലൈനുകളേക്കാളും അപകടകരമായ മാലിന്യങ്ങൾ സൃഷ്ടിക്കുന്നു, ഇത് പാരിസ്ഥിതിക നിയന്ത്രണങ്ങൾ കർശനമാക്കുന്നു.
- ഉടമസ്ഥതയുടെ ആകെ ചെലവ്- യൂണിറ്റ് ചെലവ് അടിസ്ഥാന സിങ്ക് പ്ലേറ്റിംഗിനേക്കാൾ കൂടുതലാണെങ്കിലും, വിപുലീകൃത സേവന ജീവിതവും കുറഞ്ഞ പരിപാലനവും ഡാക്രോമെറ്റ് ഹെക്സ് ബോൾട്ടുകൾ വിനാശകരമായ പരിതസ്ഥിതികളിൽ കുറഞ്ഞ ജീവിതച്ചെലവ് പതിവായി നൽകുക.
സ്പെസിഫയറുകൾക്കുള്ള പ്രായോഗിക മാർഗ്ഗനിർദ്ദേശം
തിരഞ്ഞെടുക്കുമ്പോൾ ഡാക്രോമെറ്റ് പൂശിയ ഹെക്സ് ബോൾട്ടുകൾ, എഞ്ചിനീയർമാർ കോട്ടിംഗ് ഗ്രേഡ് പരിശോധിക്കണം (ഉദാ. കോട്ടിംഗ് ഭാരം അനുസരിച്ച് ഗ്രേഡ് എ അല്ലെങ്കിൽ ബി), ടോർക്ക്-ടെൻഷൻ ബന്ധവുമായി ഏതെങ്കിലും ടോപ്പ്കോട്ട് ലൂബ്രിക്കൻ്റിൻ്റെ അനുയോജ്യത സ്ഥിരീകരിക്കുകയും ബോൾട്ടുകൾക്കും പൊരുത്തപ്പെടുന്ന നട്ട്സ്/വാഷറുകൾക്കും അനുയോജ്യമായ ഫിനിഷുകൾ ലഭിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കുകയും വേണം. ശരിയായ സംഭരണവും കൈകാര്യം ചെയ്യലും പ്രധാനമാണ്: കോട്ടിംഗ് ഉയർന്നതായിരിക്കുമ്പോൾ വിരുദ്ധ തുരുമ്പ്, ഇൻസ്റ്റാളേഷന് മുമ്പുള്ള മെക്കാനിക്കൽ കേടുപാടുകൾ പ്രാദേശികമായി സംരക്ഷണം കുറയ്ക്കും.
ഉപസംഹാരം
ഡാക്രോമെറ്റ് സാങ്കേതികവിദ്യ ഒരു പ്രത്യേക ഓട്ടോമോട്ടീവ് ഫിനിഷിൽ നിന്ന് ഒരു മുഖ്യധാരയിലേക്ക് പക്വത പ്രാപിച്ചു ആൻ്റി-കോറഷൻ ഉയർന്ന പ്രകടനത്തിനുള്ള പരിഹാരം ഹെക്സ് ബോൾട്ടുകൾ. നേർത്ത-ഫിലിം ഏകീകൃതത, ഹൈഡ്രജൻ എംബ്രിറ്റിൽമെൻ്റിൻ്റെ അഭാവം, ഉയർന്ന താപനില ശേഷി, തെളിയിക്കപ്പെട്ട മൾട്ടി-ആയിരം-മണിക്കൂർ ഉപ്പ്-സ്പ്രേ പ്രതിരോധം എന്നിവയുടെ അതുല്യമായ സംയോജനം ദീർഘകാലാടിസ്ഥാനത്തിലുള്ള എല്ലായിടത്തും അതിനെ ഒരു മുൻനിര തിരഞ്ഞെടുപ്പായി സ്ഥാപിക്കുന്നു. തുരുമ്പ്-തെളിവ് വിശ്വാസ്യത വിലമതിക്കാനാവാത്തതാണ്.
ഇൻഫ്രാസ്ട്രക്ചർ ഉടമകൾ, കാറ്റ് ഫാം ഡെവലപ്പർമാർ, ഓട്ടോമോട്ടീവ് OEM-കൾ എന്നിവർ ഈടുനിൽക്കുന്നതിനും അറ്റകുറ്റപ്പണികൾ കുറയ്ക്കുന്നതിനും മുൻഗണന നൽകുന്നത് തുടരുന്നു. ഡാക്രോമെറ്റ് ഹെക്സ് ബോൾട്ടുകൾ പ്രീമിയം ഫാസ്റ്റനർ മാർക്കറ്റിൻ്റെ വികസിച്ചുകൊണ്ടിരിക്കുന്ന ഒരു വിഹിതം പിടിച്ചെടുക്കുമെന്ന് പ്രതീക്ഷിക്കുന്നു വിരുദ്ധ തുരുമ്പ് ആധുനിക എഞ്ചിനീയറിംഗ് ആവശ്യപ്പെടുന്ന പ്രകടനം.